


A Máquina para fabricar quillas ligerases una máquina perfiladora diseñada para fabricar quillas de acero livianas utilizadas en techos, sistemas de partición, marcos de paredes y otras aplicaciones de construcción liviana. La máquina toma de una bobina tiras de acero galvanizado u otras tiras metálicas adecuadas y las moldea continuamente hasta darles el perfil de quilla requerido.
A diferencia de los métodos de fabricación tradicionales que requieren operaciones individuales de corte y doblado, un sistema de perfilado realiza el proceso de formado de forma continua. La tira de acero pasa a través de una serie de rodillos especialmente diseñados, y cada estación cambia gradualmente la tira plana hasta darle la forma final de quilla.
Las quillas de acero ligero se utilizan comúnmente porque son livianas, dimensionalmente consistentes, fáciles de instalar y adecuadas para la construcción de interiores modernos. Un diseño adecuadoMáquina de quilla de acero de calibre ligeroayuda a los fabricantes a producir grandes cantidades de estos perfiles con dimensiones consistentes y calidad estable.
¿Qué es una quilla ligera?
Una quilla liviana es un perfil de estructura de acero-de calibre delgado que se utiliza como componente estructural o de soporte en sistemas de tabiques y techos livianos. Dependiendo de su aplicación, el perfil puede tener diferentes formas, anchos, alturas y características de refuerzo.
Los productos comunes incluyen canales de techo, canales principales, canales de enrasado, montantes de pared, rieles y otros perfiles de acero livianos relacionados.
El acero generalmente se suministra en forma de bobina y se le da de forma continua la forma de sección transversal- requerida.
¿Cómo funciona una máquina para fabricar quillas ligeras?
El proceso de trabajo de unMáquina para fabricar quillas ligerasgeneralmente comienza cargando una bobina de acero en el desenrollador. A continuación se guía la tira hacia la sección de formación.
Los rodillos formadores doblan gradualmente la tira plana a través de múltiples etapas. Cada estación de rodillos realiza una pequeña cantidad de deformación, lo que permite que la máquina alcance el perfil final sin tensión excesiva sobre el material.
Una vez formado completamente el perfil, el sistema de corte corta la sección continua en longitudes predeterminadas.
La secuencia general de producción es:
Bobina de acero → Desenrollado → Enderezamiento → Guía → Perfilado → Punzonado → Corte → Quilla terminada
No todas las máquinas requieren punzonado y la secuencia exacta depende del diseño del producto.
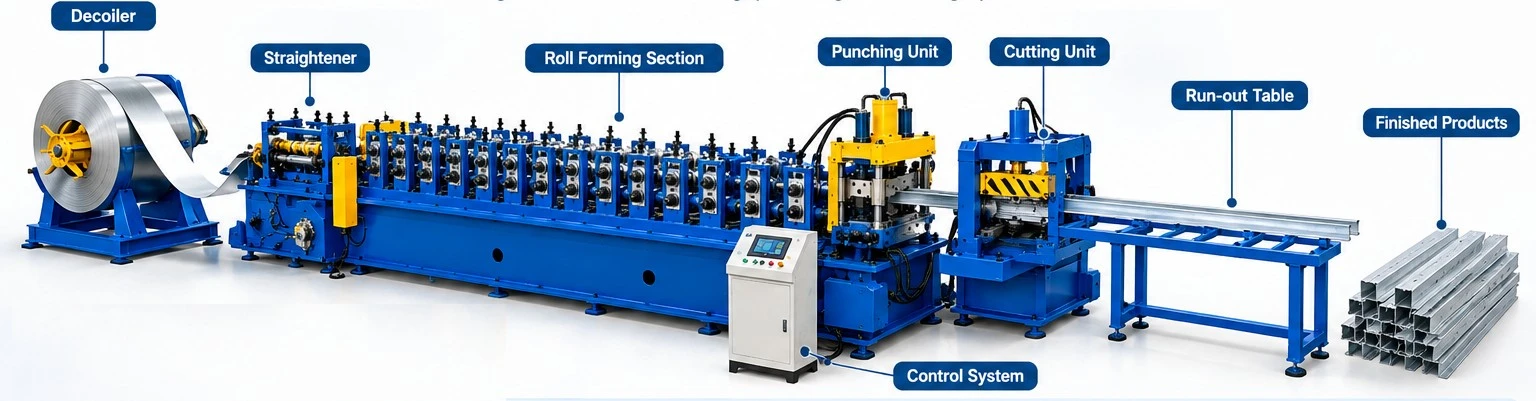
Componentes principales de una línea de producción de quilla ligera
un completoLínea de producción de quilla de aceroconsta de varios tramos coordinados. La configuración depende del perfil de la quilla, el espesor del material, el ancho de la bobina, la velocidad de producción y el nivel de automatización requerido.
|
Sección de máquina |
Función principal |
|
Desenrollador/Desenrollador |
Sostiene y desenrolla la bobina de acero. |
|
Unidad de enderezamiento |
Corrige la forma de la tira antes de formarla. |
|
Sistema de alimentación |
Envía material a la sección de formado. |
|
Sistema de guía |
Mantiene la alineación de la tira |
|
Unidad de punzonado |
Crea agujeros o ranuras cuando sea necesario |
|
Máquina formadora de rollos |
Forma el acero en el perfil de la quilla. |
|
Sistema de corte |
Corta la quilla formada a medida. |
|
Tabla-agotada |
Soporta productos terminados |
|
sistema de control plc |
Controla el proceso de producción. |
Desenrollador para producción de quilla de acero
El desenrollador es la primera sección importante de la línea de producción. Sostiene la bobina de acero y libera la tira a un ritmo controlado.
Para la producción de quillas ligeras, las bobinas normalmente son relativamente estrechas y delgadas en comparación con las bobinas utilizadas para perfiles estructurales pesados. No obstante, el desenrollador debe proporcionar una alimentación estable porque las variaciones en la tensión de la banda pueden afectar el proceso de formación.
Dependiendo de las necesidades de producción, la máquina puede utilizar un sistema de expansión manual o hidráulico. La carga automática de bobinas también se puede incorporar en líneas de producción más avanzadas.
Sección de perfilado
La sección de perfilado es el corazón de la máquina. Consta de múltiples estaciones de formación dispuestas en secuencia.
Las primeras estaciones comienzan a doblar la banda de acero plana. Las estaciones posteriores aumentan progresivamente la forma del perfil hasta lograr la sección transversal-de quilla deseada.
Los rodillos formadores deben fabricarse y alinearse con precisión. El diseño o alineación incorrectos del rollo pueden provocar deformación del perfil, torsión, variación dimensional o marcas en la superficie.
Por esta razón, el diseño del rollo debe desarrollarse específicamente para el perfil y el material de la quilla requeridos.
Sistema de punzonado
Algunos perfiles de quilla livianos requieren orificios o ranuras para su instalación, conexión o ajuste. Estos agujeros se pueden producir automáticamente durante el proceso de perfilado.
Se puede instalar una unidad de punzonado antes o dentro de la línea de formado, según el diseño del producto y los requisitos de producción.
Por ejemplo, un montante de partición puede requerir agujeros repetidos a lo largo de su longitud. Un sistema de punzonado automatizado puede producir estas aberturas a intervalos predeterminados mientras la tira de acero se mueve a través de la línea.
La posición de perforación debe sincronizarse con el movimiento del material para mantener un espaciado preciso entre los orificios.
Sistema de corte
Una vez formado, el perfil continuo de la quilla se corta en trozos individuales. El sistema de corte se puede configurar para diferentes longitudes de acabado.
Por ejemplo, un fabricante puede producir quillas en longitudes tales como:
- 2.000 milímetros
- 2.400 milímetros
- 2.700 milímetros
- 3.000 milímetros
- 4.000 milímetros
Otras longitudes personalizadas
El rango de corte real depende de la configuración de la máquina y de los requisitos del cliente.

Espesor típico del material
Las quillas ligeras se fabrican generalmente a partir de tiras de acero relativamente delgadas. Dependiendo del producto y la aplicación, una máquina puede diseñarse para aproximadamente0,4–1,2 mmmaterial.
Algunas máquinas pueden cubrir un rango más reducido, como0,5–0,8 mm, mientras que los sistemas de perfil de trabajo-más pesados pueden adaptarse al material que se aproxima1,5 milímetros.
|
Solicitud |
Grosor aproximado |
|
Perfiles de techo ligeros |
0,4–0,8 mm |
|
Quillas ligeras estándar |
0,5–1,0 mm |
|
Perfiles de marco más pesados |
0,8–1,2 mm |
|
Perfiles especiales |
Hasta aproximadamente 1,5 mm |
La capacidad de espesor real debe determinarse de acuerdo con el perfil, la calidad del acero, el límite elástico y el diseño de la máquina.
Ancho de tira típico
El ancho de la tira de entrada-necesario depende del perfil final de la quilla. Debido a que diferentes perfiles requieren diferentes anchos desarrollados, la máquina no se puede seleccionar basándose únicamente en el ancho del perfil terminado.
Por ejemplo, una máquina que produce un canal de techo estrecho puede requerir un ancho de tira de aproximadamente50-100 milímetros, mientras que los perfiles de marco de pared más grandes pueden requerir tiras significativamente más anchas.
Por lo tanto, el fabricante debe calcular el ancho desarrollado del perfil antes de diseñar el sistema de perfilado.
Velocidad de producción típica
La velocidad de producción depende de la complejidad del perfil, el espesor del material, los requisitos de punzonado, la longitud de corte y la automatización.
Una máquina perfiladora de quilla ligera típica puede funcionar a aproximadamente20–60 m/min, mientras que los sistemas especializados de alta-velocidad pueden funcionar a velocidades más altas en condiciones adecuadas.
Las operaciones de punzonado y corte pueden influir en la tasa de producción efectiva. Por lo tanto, la velocidad máxima de formado de una máquina no debe considerarse separadamente de su ciclo de punzonado y corte.
Acero Galvanizado para Quillas Ligeras
El acero galvanizado se utiliza comúnmente para la producción de quillas ligeras porque el recubrimiento de zinc proporciona protección contra la corrosión al acero subyacente.
El revestimiento también puede hacer que el perfil acabado sea adecuado para entornos de construcción en interiores donde-se requiere resistencia a largo plazo a la humedad y la oxidación.
Sin embargo, el perfilado de acero galvanizado requiere un control cuidadoso. Una presión excesiva, una holgura incorrecta entre los rodillos o herramientas dañadas pueden marcar el recubrimiento de zinc.
Por lo tanto, mantener la alineación adecuada de los rollos es importante tanto para la calidad dimensional como para la apariencia de la superficie.
Importancia del diseño del rollo
Las herramientas de rodillos determinan la forma final y la precisión dimensional de la quilla. Cada estación de laminación debe introducir una cantidad controlada de deformación.
Si se realiza demasiado conformado en una estación, el material puede experimentar una tensión excesiva. Si la secuencia de formación está mal diseñada, el perfil puede desarrollar pestañas torcidas, arqueadas o desiguales.
Un sistema de perfilado bien-distribuye la deformación en varias estaciones.
El material del rollo y el acabado de la superficie también son importantes, especialmente cuando se procesa acero pre-revestido o galvanizado.
Importancia de la alineación de materiales
La alineación precisa de las tiras es esencial en toda la línea de producción. Si el material ingresa en ángulo a los rodillos formadores, la quilla terminada puede torcerse o moverse hacia los lados.
Las guías laterales ayudan a mantener la posición correcta de la tira antes de que ingrese a las estaciones de formación.
Durante la puesta en marcha y operación, los operadores deben verificar que la tira permanezca centrada y que los rollos estén correctamente alineados.
PLC y control automático
ModernoMáquinas de quilla de acero de calibre ligerocomúnmente utilizan sistemas de control basados en PLC-para coordinar el proceso de producción.
Normalmente, el operador puede introducir parámetros como:
- Longitud del producto
- Cantidad de producción
- Distancia de punzonado
- Velocidad de línea
- Configuraciones de corte
- Selección de productos
El PLC recibe señales de sensores y codificadores y coordina las operaciones de alimentación, punzonado, conformado y corte.
Una pantalla táctil HMI puede proporcionar información sobre el estado de la máquina, la cantidad de producción, alarmas y parámetros operativos.
Control automático de longitud
El control preciso de la longitud es particularmente importante porque los proyectos de construcción a menudo requieren quillas con dimensiones estandarizadas.
Un codificador mide el movimiento de la banda de acero y comunica la posición al sistema de control. Cuando se alcanza la longitud programada, se activa el sistema de corte.
La medición y sincronización consistentes ayudan a minimizar la variación de longitud y reducir el desperdicio de material.

Ventajas de una máquina para fabricar quillas ligeras
A Máquina para fabricar quillas ligerasOfrece varias ventajas sobre la fabricación manual de perfiles.
Producción Continua:La máquina puede formar continuamente tiras de acero en perfiles terminados.
Dimensiones consistentes:Las herramientas de rodillos diseñadas correctamente proporcionan dimensiones de perfil repetibles.
Alta productividad:El conformado y corte automatizados permiten a los fabricantes producir grandes cantidades de manera eficiente.
Mano de obra reducida:Los operadores no necesitan doblar y cortar manualmente cada perfil individual.
Longitudes flexibles:El corte automático permite programar diferentes longitudes de acabado.
Punzonado integrado:Los agujeros y ranuras necesarios se pueden incorporar al proceso de producción.
Uso eficiente de materiales:El conformado y corte precisos pueden ayudar a reducir el desperdicio innecesario.
Perfiles de quilla ligera comunes
Los distintos sistemas constructivos requieren distintos perfiles de quilla. La máquina perfiladora se puede diseñar alrededor de la forma de sección transversal-requerida.
Las categorías comunes incluyen:
|
Tipo de perfil |
Uso típico |
|
Canal de techo |
Sistemas de techo suspendido |
|
canal principal |
Marco de techo |
|
canal de enrasado |
Soporte de techo y pared |
|
Semental |
Tabiques y marcos de paredes |
|
Pista |
Conexión entre montantes |
|
U-canal |
Aplicaciones de marcos y soportes. |
|
Perfil personalizado |
Sistemas constructivos especiales |
La máquina herramienta debe personalizarse según el dibujo del perfil exacto.
Control de calidad durante la producción
El control de calidad debe realizarse durante todo el proceso de producción. En las quillas terminadas se deben verificar las dimensiones del perfil, la rectitud, la longitud, la posición de los orificios, el estado de la superficie y la calidad del corte.
Los puntos de inspección importantes incluyen:
|
Control de calidad |
Objetivo |
|
Ancho del perfil |
Verificar la precisión dimensional |
|
Altura del perfil |
Confirmar sección requerida |
|
Dimensiones de brida |
Asegurar el correcto montaje |
|
Longitud |
Comprobar la precisión del corte |
|
Posición del agujero |
Verificar la precisión del punzonado |
|
Rectitud |
Prevenir problemas de instalación |
|
Condición de la superficie |
Detectar daños en revestimientos o herramientas |
|
Innovador |
Compruebe si hay demasiadas rebabas |
La inspección regular puede ayudar a identificar problemas de conformado o de herramientas antes de que se produzcan grandes cantidades de perfiles defectuosos.
Problemas comunes durante la producción de quillas ligeras
Pueden ocurrir varios problemas durante el perfilado.
La torsión del perfil puede resultar de una alineación inadecuada del rollo o de un conformado desigual. La variación dimensional puede ser causada por herramientas incorrectas o variación del espesor del material. Pueden ocurrir rayones en la superficie cuando los rollos están dañados o contaminados.
Pueden ocurrir errores de perforación si el codificador o la sincronización de perforación están configurados incorrectamente. Los problemas de corte pueden deberse a hojas desgastadas o parámetros de corte incorrectos.
|
Problema |
Posible causa |
|
Torsión de perfil |
Desalineación del rollo |
|
Dimensiones desiguales |
Ajuste incorrecto del rollo |
|
Arañazos superficiales |
Rollos dañados o contaminados |
|
Errores de posición-del agujero |
Sincronización incorrecta |
|
Rebabas excesivas |
Herramientas de corte gastadas |
|
Material errante |
Mala guía de tiras |
|
Deformación del perfil |
Secuencia de formación incorrecta |
Mantenimiento de la máquina
Es necesario un mantenimiento regular para mantener la línea de producción funcionando de manera confiable. Los rodillos formadores deben inspeccionarse y limpiarse periódicamente. Los cojinetes y los componentes de la transmisión deben lubricarse según el programa de mantenimiento del fabricante.
Se deben inspeccionar las hojas de corte para detectar desgaste, mientras que las herramientas de punzonado se deben verificar para detectar daños y tener una holgura correcta.
También se deben mantener los componentes eléctricos, sensores, sistemas PLC y la HMI. Los componentes hidráulicos deben inspeccionarse para detectar fugas cuando se utiliza equipo hidráulico.
Cómo elegir una máquina para fabricar quillas ligeras
Antes de comprar unMáquina para fabricar quillas ligeras, los fabricantes deben definir claramente las especificaciones requeridas del producto y la capacidad de producción. Los factores importantes incluyen el dibujo del perfil, la calidad del acero, el espesor del material, el ancho y el peso de la bobina, la velocidad de producción requerida, la longitud del acabado, los requisitos de punzonado, el método de corte, el nivel de automatización, la cantidad de perfiles, los requisitos de herramientas y el espacio disponible en la fábrica. El dibujo del perfil es particularmente importante porque las herramientas del rodillo deben diseñarse de acuerdo con la forma exacta de la sección transversal-de la quilla. El espesor del material y la calidad del acero también determinan la fuerza de conformado requerida, el diseño del rodillo y la configuración de la máquina. Los fabricantes deben considerar la velocidad de producción requerida y la longitud del producto terminado para garantizar que la máquina pueda cumplir los objetivos de producción de manera eficiente. Si se requieren perforaciones u otros patrones, la máquina debe incluir un sistema de perforación automático adecuado. El método de corte y el nivel de automatización también deben coincidir con el volumen de producción y los requisitos operativos. Para las fábricas que producen múltiples perfiles de quilla, las herramientas intercambiables o una configuración de múltiples perfiles pueden brindar mayor flexibilidad. Al evaluar estos factores cuidadosamente, los fabricantes pueden seleccionar una máquina que proporcione una producción estable, perfiles precisos, operación eficiente y valor a largo plazo.
Resumen
A Máquina para fabricar quillas ligerases un sistema de perfilado especializado para producir continuamente perfiles de estructuras de acero livianos utilizados en techos, tabiques, paredes y otras aplicaciones de construcción. La máquina transforma bobinas de acero galvanizadas u otras bobinas adecuadas en perfiles terminados mediante una secuencia controlada de alimentación, perfilado, punzonado y corte.
Las máquinas típicas pueden procesar aproximadamente0,4–1,2 mmtira de acero y operar a aproximadamente20–60 m/min, mientras que las especificaciones exactas dependen del perfil, la calidad del material, los requisitos de producción y la configuración de la máquina. Las longitudes terminadas comúnmente se pueden programar para aplicaciones tales como2.000–4.000 milímetros, también es posible realizar longitudes personalizadas.
La calidad de la quilla terminada depende de todo el sistema de producción, incluido el desenrollador, la guía de tiras, las herramientas de rodillos, el sistema de punzonado, el equipo de corte y el control PLC. El diseño y la alineación adecuados del rollo son especialmente importantes para mantener dimensiones precisas y evitar torceduras o deformaciones.
Con un diseño de máquina adecuado, herramientas precisas, control automatizado y mantenimiento regular, unaLínea de producción de quilla de aceropuede proporcionar perfiles consistentes, alta eficiencia de producción, requisitos de mano de obra reducidos y resultados confiables para la fabricación de construcciones livianas modernas.


